一、微液滴芯片:微流控技术迈向离散化操控的关键分支
微流控芯片技术通过微米级通道网络对微量流体进行精确操控,集成样品制备、反应、分离与检测等功能,具有试剂消耗低、分析速度快、灵敏度高等突出优势,已成为生物医学诊断、化学合成与环境监测领域的核心平台。在微流控系统中,微液滴芯片是一个重要且增长迅速的分支,它以离散液滴为微型反应器,依靠T型通道、流动聚焦或Y型汇流等结构生成皮升至纳升尺度的液滴,能够实现高通量化学反应、单细胞分析、药物筛选以及数字PCR等前沿应用。
与处理连续流体的传统微流控芯片相比,液滴微流控芯片能够为每一个液滴提供独立、隔离的反应环境,显著减少样品间的交叉污染,因而在单细胞测序、数字微流控诊断和微流控PCR芯片等场景中展现出不可替代的价值。随着器官芯片、类器官芯片以及三维细胞培养芯片的快速发展,对高精度、可定制、可批量复制的微液滴生成芯片需求持续攀升,微流控芯片定制与微流控芯片加工行业正迎来新的增长机遇。
二、PMMA材料:微流控芯片加工的高性价比基材选择
在微流控芯片材料体系中,PDMS(聚二甲基硅氧烷)凭借良好的弹性和光学透明性长期占据实验室研究的主流,玻璃微流控芯片则以优异的化学稳定性和表面修饰兼容性应用于高端检测场景。然而,PDMS芯片存在易吸附小分子、批量复制成本较高等局限,玻璃芯片加工难度大、周期长。PMMA(聚甲基丙烯酸甲酯,俗称亚克力)作为一种透明、耐候、易加工的热塑性塑料,兼具高透光率、良好机械强度与化学稳定性,且成本低廉、适合规模化微铣削与注塑成型,正成为PMMA微流控芯片和亚克力芯片制造的优选基材。
当前,PMMA微流控芯片已广泛用于光学器件、医疗设备与生化分析。研究表明,PMMA材料适合微细铣削加工,其微流道截面尺寸主要受刀具尺寸、切削参数与材料特性共同影响。与COC芯片、COP芯片等其他热塑性材料相比,PMMA在加工窗口、粘接工艺和成本控制上更具灵活性,特别适合中小批量的微流控芯片定制与快速原型验证,也为微流控芯片厂家提供了一条从研发到量产的平滑过渡路径。
三、微液滴芯片结构设计:Y型流道的三种增强型方案
微流道结构是决定液滴生成稳定性与均一性的核心。本研究以基础Y型流道为起点,在三个端点设置注射孔,使两路流体从上方通道汇入下方共同通道,实现受控反应。然而,单纯Y型结构在混合效率、压力管理与液滴断裂方面存在不足,因此研究团队在其基础上提出了三种增强型微流控芯片设计方案。
1. 障碍型流道:以矩形凸起强化混合
第一种方案在Y型共同通道内壁增加矩形障碍物,通过缩窄流道、提高局部流速来增加两相流体的接触频率,促进充分混合并诱导液滴形成。该结构加工简单,但障碍物导致流道变窄、流速过快,反而限制了流体反应时间。
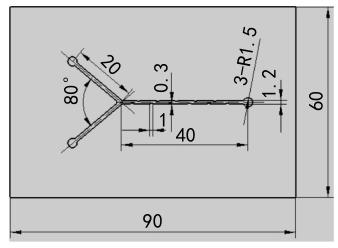
图 1 Y 型流道改进方案一:障碍型流道
2. 三角型流道:以凹口构造压力梯度
第二种方案保留Y型布局并加宽通道,同时在共同通道中集成三个三角形凹口,形成局部二次加宽。通过通道尺寸的交替变化调节流体压力,利用受控的压力梯度诱导液滴断裂。实验中该方案可生成两个微小包裹型液滴,但因流道长度不足与注射速度不均,未能实现连续液滴输出。
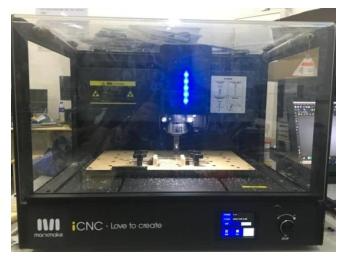
图 2 Y 型流道改进方案二: 三角型流道
3. 多转角型流道:以辅助通道与转角缓冲流速
第三种方案扩展Y型框架,增加辅助通道并加大主通道长度与宽度,侧通道设置两个拐点以缓冲流体速度,通道宽度变化则减缓流体汇入共同通道的速度、减轻压力对流体动力学的干扰。该设计综合解决了混合效率、压力管理与液滴生成三大瓶颈,是三种方案中最具潜力的微流控通道结构。
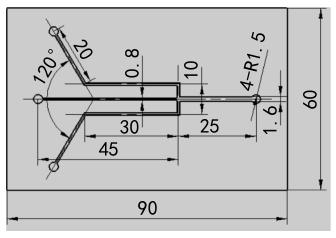
图 3 Y 型流道改进方案三: 多转角型流道
四、微铣削加工工艺:设备、刀具与参数优化
微铣削技术通过微型铣刀在微米尺度进行材料去除加工,适合制作复杂三维微结构,是微纳加工与MEMS加工领域的重要工艺。相较于依赖掩膜版与洁净室的光刻技术,微铣削具有成本低、灵活性高、无需昂贵光刻设备的显著优势,尤其适合PMMA、亚克力等热塑性材料的微流道加工,也为缺乏超净间条件的高校与中小企业提供了可行的微流控芯片制作方案。
1. 加工设备与软件协同
实验选用Marxmacle公司iCNC桌面数控雕刻机,配合Autodesk Artcam Premium 2018软件完成刀具路径生成与加工参数设置。芯片初始结构由UG软件设计并导出CAD图,导入Artcam后创建矢量层、设定切削深度与刀具参数,经仿真验证后通过存储卡无线传输至设备,有效降低操作失误风险。iCNC支持高主轴转速,并具备自动对刀与激光找正功能,可满足微铣削的精度要求。
图 4 iCNC 桌面数控雕刻机
2. 刀具选型:三种硬质合金微铣刀
微铣削过程中刀具承受复杂的机械与热冲击载荷,尺寸缩小后热膨胀减少但静态刚度增加,高进给率与主轴转速会加剧磨损甚至断裂。研究选用0.2 mm尖刀、0.8 mm玉米铣刀和2 mm单刃螺旋铣刀三种硬质合金刀具,分别用于微流道粗精加工与注射孔加工。硬质合金兼具高硬度、高耐磨性、强韧性及耐高温耐腐蚀性能,能够满足高温条件下的稳定加工需求。
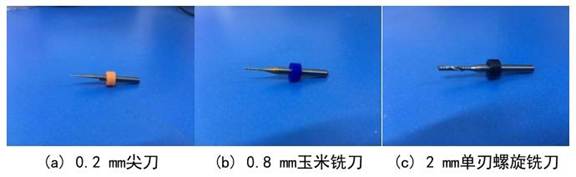
图 5 三种硬质合金微铣刀
3. 加工参数优化:转速、进给率与切削深度
初步试验采用0.2 mm尖刀,因锥度导致材料挤压而产生大量毛刺,精加工提升转速至12000 r/min、进给率至200 mm/min后表面粗糙度有所改善,但流道实际宽度达0.5 mm,超出设计值且内壁凹凸不平。后续改用0.8 mm玉米铣刀,经多轮参数调试,最终确定最佳工艺为转速13000 r/min、进给率200 mm/min、单层切削深度0.2 mm,此时流道宽度稳定在0.75–0.8 mm,内壁平整、刀具路径稳定。对于较深流道,则采用分层铣削(每层0.2 mm)以保证加工精度与表面质量。这一参数体系为PMMA微流控芯片的稳定加工提供了可复制的工艺基准。
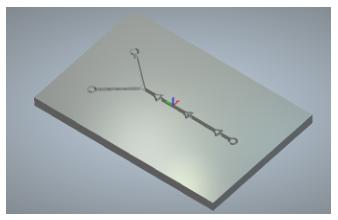
图 13 模拟加工效果图
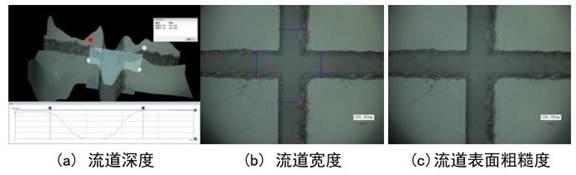
图 15 使用0.2 mm 尖刀加工后状况
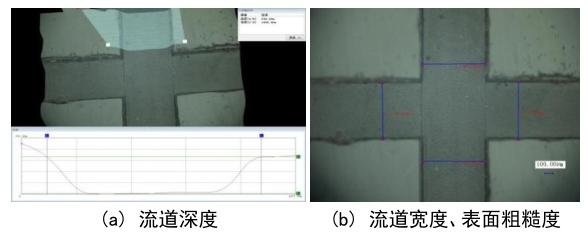
图 16 使用0.8 mm 玉米铣刀加工后状况
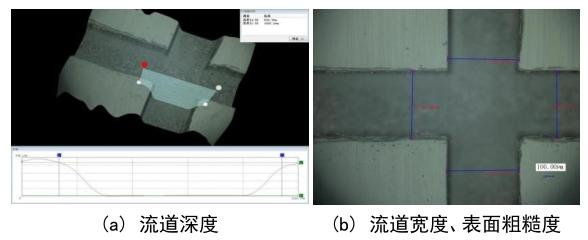
图 17 使用0.8 mm 玉米铣刀改变切削深度加工后状况
五、液滴生成实验验证:多转角型结构脱颖而出
芯片加工完成后,研究选用高密度透明高速切削油与低密度红/蓝墨水,分别注入不同微流道进行液滴生成测试。高密度流体作为连续相包裹低密度分散相,从而形成独立、连续的包裹型液滴。受设备限制,实验放大了微流道尺寸以便肉眼观察,流体采用一次性医用注射器注入以保持均匀流动。
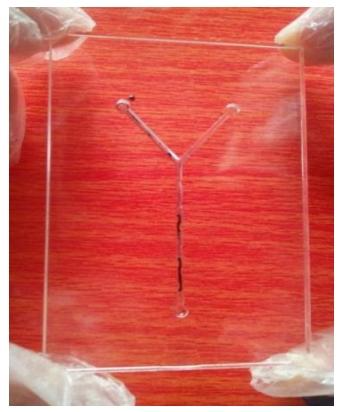
图 20 检测效果图
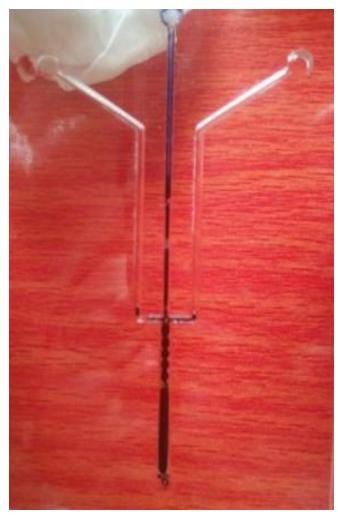
图 21 检测效果图
障碍型流道芯片因矩形障碍物使流道变窄、流速过快,未能形成独立连续的包裹型液滴;三角型流道芯片虽能生成两个微小液滴,但受流道长度与注射速度不均限制,未达连续输出要求;多转角型流道芯片则表现最佳——通过两侧蓝墨水错时注入,结合每条流道三处转角对流速的缓冲与干扰作用,成功在共同流道中生成独立的包裹型液滴。实验同时表明,使用专业注射泵预设参数、均匀注入流体,可进一步提升液滴形状与大小的均一性。
图 22 方法一检测效果
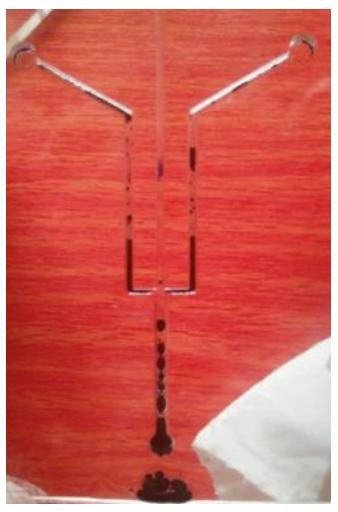
图 23 方法二检测效果
六、设计准则与行业应用展望
综合实验结果,生成独立、连续包裹型液滴需满足四项微流道设计要求:其一,流道长度应足够,以确保分散相与连续相适应流道压力并稳定汇合;其二,分散相流道需设置多处转角以干扰流体、促进液滴形成;其三,分支流道尺寸应小于共同流道,以调节压力并提供液滴生成空间;其四,注射孔尺寸宜较大,以容纳流体、避免溢出。这些准则对微流控芯片设计、液滴发生芯片开发以及微流控液滴制备仪器的工程化具有直接指导意义。
从行业应用看,基于微铣削的PMMA微液滴芯片制备工艺成本低、灵活性高,可与芯片表面修饰(如亲水修饰、疏水修饰、PEG修饰、氨基修饰等)、微流控芯片封装及微流控检测模块无缝衔接,适用于微流控药物筛选芯片、单细胞微流控芯片、微流控免疫芯片、微流控分子诊断芯片以及器官芯片培养解决方案等多元场景。对于寻求微流控代工、微流控芯片代工服务的研发团队而言,这一工艺显著降低了定制门槛;而微流控芯片厂家也可借此快速响应PMMA芯片、亚克力芯片乃至塑料微流控芯片的批量订单。未来,结合新型刀具涂层、智能化加工监控系统与3D打印微流控等新兴技术,微铣削工艺将在微纳制造与微流控器件产业化中发挥更加重要的作用。
七、结语
本研究以PMMA为基材,运用微铣削技术系统完成了微液滴芯片的结构设计、工艺优化与实验验证,提出三种增强型Y型微通道结构,并通过液滴生成实验筛选出性能最佳的多转角型方案。研究证实,微铣削技术在PMMA微流道加工中具有成本低、灵活性高、可快速迭代的独特优势,相较传统光刻技术更适合中小批量定制与原型开发。优化后的主轴转速、进给率与分层切削参数为微流控芯片加工提供了稳定的工艺条件,也为高效、低成本微液滴芯片的规模化制备奠定了理论与实践基础。随着微流控技术在生物医学、化学合成与精准诊断领域的持续渗透,基于微铣削的PMMA芯片制造路线将拥有广阔的产业化前景。

 ZH_CN
 EN